穴加工ひとつでも、使い方まで考える

部品に穴をあける。
それだけを見ると、とても単純な加工に見えるかもしれません。
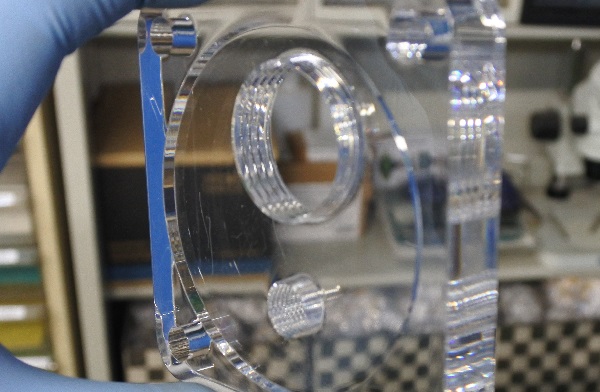
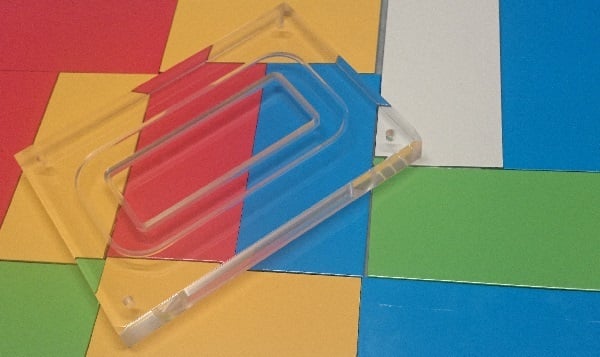
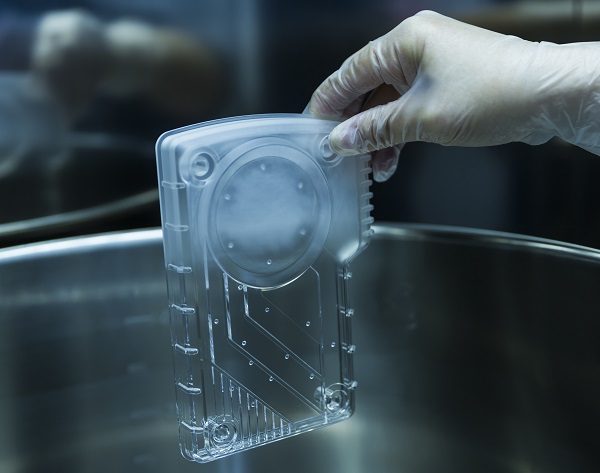
けれど、研究開発用の試作品や治具、生産設備部品では、穴一つにも役割があります。
ボルトを通す穴。
位置を決める穴。
軸を通す穴。
配線を通す穴。
液体や空気を通す穴。
センサーを取り付ける穴。
用途が違えば、必要な寸法や加工方法も変わります。
たとえば、ボルトを通すだけの穴なら、ある程度の余裕を持たせる場合があります。
一方で、位置決めに使う穴では、穴の直径だけでなく位置関係も重要になります。
相手部品との組み合わせによっては、ほんのわずかなずれが組み付けに影響することがあります。
だから、穴加工では直径だけを見ればいいわけではありません。
どこを基準に穴位置を決めるのか。
他の穴との距離はどうなっているのか。
表と裏のどちらから加工するのか。
穴の深さはどこまで必要なのか。
貫通させるのか。
途中で止めるのか。
ねじを切るのか。
目的を確認しながら加工方法を考えます。
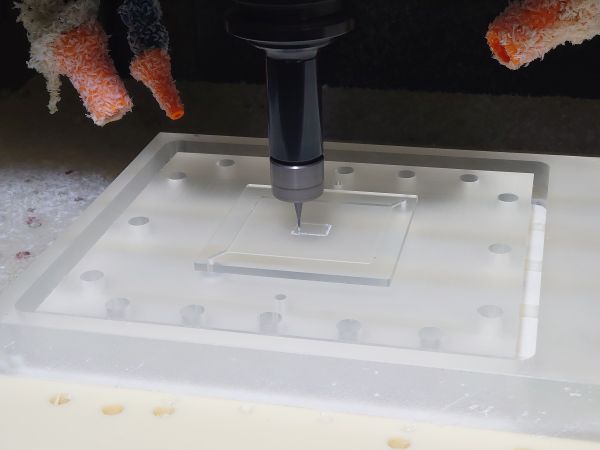
プラスチック加工では、材料によって穴加工の状態も変わります。
柔らかい樹脂。
硬い樹脂。
割れやすい材料。
熱の影響を受けやすい材料。
同じ工具、同じ条件ですべての材料を加工できるわけではありません。
穴の周囲にバリが出ることがあります。
熱によって穴の仕上がりが変わることがあります。
薄い部品では、穴をあけることで周辺が変形することもあります。
そのため、工具や加工条件を材料に合わせて考えます。
研究開発では、穴の位置が途中で変更になることもあります。
実際に部品を組み付けてみたら、もう少しこちらへ動かしたい。
配線が通しにくい。
固定する場所を増やしたい。
試作だからこそ、使って分かったことを次の部品へ反映できます。
生産現場の治具でも、穴の位置を少し変えるだけで作業性が改善することがあります。
工具が入りやすくなる。
部品の取り外しが楽になる。
位置合わせがしやすくなる。
小さな変更でも、毎日の作業では大きな違いになることがあります。
(株)アリスでは、穴加工を単なる一工程とは考えていません。
その穴が何のためにあるのか。
どの部品と関係するのか。
使う人がどう扱うのか。
そこまで考えることで、加工する意味が見えてきます。
図面の中では小さな丸一つでも、実際のものづくりでは大切な役割を持っています。