AIとびびり振動|切削面の不良と加工条件の関係
マシニングセンタや旋盤による切削加工では、加工中に工具や材料が振動することがあります。
特に、加工面に周期的な模様が発生したり、通常とは異なる大きな音がしたりする場合には、びびり振動が関係している可能性があります。
びびり振動は、加工面の品質だけでなく、工具寿命や寸法精度にも影響する場合があります。
最近では、AIを利用して加工中の振動データを分析し、異常を検出する技術も研究されています。
びびり振動とは何か
切削加工では、工具が材料を削る際に切削力が発生します。
工具や工作物が変形すると、切込み量や切削力が変化することがあります。
その変化によって振動が大きくなる現象の一つが、再生びびり振動です。
例えば、前の刃が加工した面に残したわずかな凹凸が、次の刃の切削厚さを変化させ、振動を増幅する場合があります。
ただし、加工中の振動がすべて再生びびりとは限りません。
主軸の回転、工具のアンバランス、断続切削、機械や固定具の状態など、さまざまな原因が考えられます。
工具の突き出し長さが重要になる
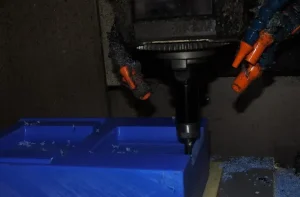
例えば、深いポケットを加工するために、エンドミルを長く突き出した場合です。
工具の突き出し長さが長くなると、一般に工具系の剛性が低下し、たわみや振動が発生しやすくなります。
そのため、必要な加工範囲を確保しながら、工具の突き出しをできるだけ短くすることが基本的な対策の一つになります。
また、工具径や工具保持具、刃数なども振動特性に関係します。
ただし、工具を短くすることだけで、すべてのびびり振動が解消するわけではありません。
AIで加工条件と振動を比較する
例えば、同じ部品を異なる主軸回転数で加工した場合です。
各条件について、主軸回転数、送り速度、切込み量、工具の突き出し長さ、加工面の状態などを記録します。
さらに、振動センサーやマイクなどを利用して測定データを取得できれば、加工条件と振動の関係を調べることができます。
AIを利用してデータを整理し、振動が大きくなる条件や、通常と異なる変化を比較することも考えられます。
ただし、音が大きいだけで、必ずびびり振動が発生しているとは判断できません。
測定位置や設備の運転状態なども確認する必要があります。
回転数を下げれば解決するのか
びびり振動が発生した場合、主軸回転数を下げる方法を考えることがあります。
しかし、回転数を下げれば必ず振動が小さくなるわけではありません。
切削系の動的特性によっては、特定の回転数で振動が大きくなり、別の回転数で安定する場合があります。
こうした現象を評価する方法の一つが、安定限界線図です。
工具や工作物の動的特性と切削条件をもとに、安定して加工できる条件を検討します。
ただし、正確な評価には、適切な測定や解析が必要です。
AIが一般的な加工情報から回転数を提案しただけでは、安定した加工を保証できません。
固定方法と部品の剛性も関係する
びびり振動は、工具だけが原因とは限りません。
例えば、薄肉部品を加工する場合、切削力によって工作物そのものが振動することがあります。
また、固定具の剛性や支持位置が不適切な場合にも、振動が大きくなる可能性があります。
そのため、工具や切削条件を変更する前に、部品の固定状態を確認することも重要です。
加工中の剛性を確保するために、支持方法や加工順序を見直す場合もあります。
加工面から問題を考える
びびり振動によって、加工面に周期的な模様が現れる場合があります。
しかし、似たような模様でも、工具の振れや送りによる加工目など、別の原因による可能性があります。
そのため、加工面だけで原因を判断するのではなく、工具の状態や加工条件、設備の振動などを確認することが重要です。
(株)アリスでは、樹脂・金属・ゴムなど、自社加工と国内協力会社の技術を組み合わせながら、試作品、機械部品、治具、設備部品などの製作に関わっています。
びびり振動の対策では、加工面をきれいに仕上げることだけでなく、工具や設備への負担を抑え、安定した加工状態を確保することが重要です。
AIは振動データや加工記録を整理し、問題の原因を考えるための補助になります。
その情報を実際の加工結果と照らし合わせ、工具、固定方法、切削条件を見直していく。
加工中に発生する小さな変化を見逃さず、より安定した加工技術につなげていきたいと思っています。