PPS樹脂の切削加工|耐熱・耐薬品性に優れた精密部品と治具のロット製作
PPS樹脂の特性を活かした精密切削加工
(株)アリスでは、研究開発用の試作品や精密樹脂部品、製造現場で使用する各種治具の製作において、PPS(ポリフェニレンサルファイド)の切削加工にも取り組んでいます。
PPSは、耐熱性、耐薬品性、寸法安定性に優れたスーパーエンジニアリングプラスチックです。
一般的な樹脂材料では対応が難しい高温環境や、薬品への耐性が必要な用途などで使用されています。
また、吸水率が低く、温度や湿度の変化による寸法変化が比較的小さいことも特徴です。
そのため、精度や安定性が求められる機械部品、電気・電子関連部品、各種治具などの材料として検討されています。
ただし、優れた材料特性を持っていても、加工方法が適切でなければ、求められる品質を実現できません。
(株)アリスでは、材料の特徴と製品の使用目的を理解し、適切な切削加工方法を考えることを大切にしています。
PPS樹脂の特徴と材料選定のポイント
PPSは結晶性の熱可塑性樹脂で、融点は一般的に約280℃です。
耐熱性に優れていますが、実際の使用可能温度は材料グレードや荷重条件、使用時間などによって異なります。
また、幅広い薬品に対して優れた耐性を持つことから、薬液を扱う設備や産業機械などにも利用されています。
一方、強い酸化性を持つ薬品など、使用条件によっては適さない場合もあります。
さらに、PPSには無充填材のほか、ガラス繊維や無機フィラーを配合した材料など、複数のグレードが存在します。
ガラス繊維強化PPSは、剛性や寸法安定性などを高める目的で採用されますが、無充填材とは加工時の特徴が異なります。
同じPPSという名称であっても、材料グレードによって機械的特性や加工性が変わるため、製作前の確認が重要です。
PPS切削加工では、欠けや割れに注意が必要
PPSの切削加工で特に注意したいのが、材料の剛性と靱性の関係です。
PPSは剛性が高い一方で、グレードや製品形状によっては、衝撃や局部的な応力による欠け、割れが発生することがあります。
例えば、薄肉形状や鋭角部分、小径穴、細い突起などを加工する場合です。
加工中に大きな力が加わると、エッジ部分が欠けたり、細い部分に割れが発生したりする可能性があります。
そのため、工具の切れ味や加工条件、材料の保持方法を適切に設定する必要があります。
特に仕上げ加工では、切削抵抗や製品形状を考慮しながら、加工条件を調整することが大切です。
また、穴加工やねじ加工では、加工時に発生する応力だけでなく、完成後の使用条件にも注意する必要があります。
必要に応じて、角部の形状や面取り、穴の配置などを検討することも、製品の信頼性向上につながります。
ガラス繊維強化PPSと工具摩耗の関係
PPSの加工では、無充填材とガラス繊維強化材を同じ条件で考えることはできません。
ガラス繊維などを配合したPPSは、剛性や機械的特性が向上する一方、切削工具に対する摩耗性が高くなる傾向があります。
そのため、工具材質や刃先形状、加工条件の選定が重要です。
特に同じ部品を数百個製作する場合には、加工開始時の寸法精度だけでなく、製作数量が増えたときの工具摩耗にも注意する必要があります。
工具摩耗が進むと、加工寸法や表面状態に変化が生じる可能性があります。
また、摩耗した工具を使い続けることで、切削抵抗が増加し、製品の欠けや加工不良につながる場合もあります。
こうした問題を抑えるには、加工条件を適切に設定するとともに、工具の状態や加工結果を確認することが重要です。
ロット製作では、一個の製品を正確に加工する技術だけでなく、同じ品質を継続して再現するための工程管理が求められます。
PPS製の精密部品・治具を数百個単位で製作する
製造設備や検査装置、各種生産ラインでは、同じ仕様の治具や樹脂部品を複数使用することがあります。
例えば、位置決めや保持に使用する治具、装置内部の絶縁部品、耐熱性や耐薬品性が求められる機械部品などです。
こうした製品では、一個だけの試作とは異なり、一定数量を安定して製作する技術が必要になります。
(株)アリスでは、PPSをはじめ、POM、PBT、PEEKなどのエンジニアリングプラスチックの切削加工に取り組んでいます。
また、各種治具については、現在も数百個単位のロット製作を行っています。
今後は、PPSを使用した精密部品や治具についても、数百個から数千個単位のロット製作や継続的な部品供給のご相談を、さらに増やしていきたいと考えています。
ロット製作では、加工時間や材料歩留まりだけでなく、工具交換のタイミングや検査方法なども重要です。
安定した品質と効率的な製作を両立するために、製品の形状や数量に応じた加工工程を検討します。
継続発注による安定した部品供給
生産設備で使用される治具や機械部品には、定期的に交換するものや、一定数量を継続して使用するものがあります。
そうした部品を必要なタイミングで確保するためには、計画的な発注が重要になります。
例えば、一回の発注数量を300個、500個、1,000個などに設定し、お客様の在庫がなくなる前に次のロットをご発注いただく方法です。
あらかじめ製作仕様や必要数量、発注頻度などを共有しておくことで、製作工程や材料手配を計画しやすくなります。
また、同じ製品を継続して製作することで、加工条件や品質管理の改善にも取り組みやすくなります。
もちろん、継続的な製作であっても、材料グレードの変更や図面改訂があれば、その都度確認が必要です。
同じ製品だからといって過去の条件を無条件に適用するのではなく、必要な確認を行いながら製作することが大切です。
PPSの切削加工と射出成形をどう使い分けるか
PPSは切削加工だけでなく、射出成形にも使用される材料です。
開発初期の段階では、切削加工によって試作品を製作し、形状や組立状態、必要な機能を確認する方法があります。
その後、設計や仕様が確定し、継続的に一定数量を製作する場合には、射出成形への移行を検討することもできます。
ただし、切削加工で製作できた形状が、そのまま射出成形に適しているとは限りません。
射出成形では、肉厚、抜き勾配、ゲート位置、樹脂の流動性、成形収縮などを考慮する必要があります。
また、ガラス繊維強化材では、成形時の繊維配向によって製品の機械的特性や収縮挙動に方向差が生じる場合があります。
そのため、量産を前提とする場合には、試作段階から成形方法を意識した設計検討が重要です。
(株)アリスでは、切削加工による開発試作から、仕様確定後の射出成形による製作まで、製品の目的や数量に応じたものづくりに取り組んでいます。
PPS樹脂の切削加工・治具製作・ロット生産は(株)アリスへ
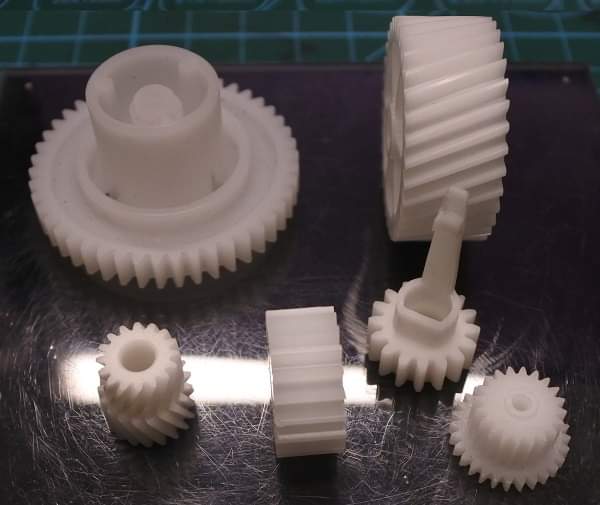
PPSを使用した研究開発用試作品。
耐熱性や耐薬品性が求められる精密樹脂部品。
製造設備や検査工程で使用する各種治具。
数百個単位のロット製作や、継続的に必要となる機械部品。
このようなPPS樹脂の切削加工について、(株)アリスにご相談ください。
図面や材料グレード、必要数量、要求精度、使用条件などを確認し、製作方法やお見積りを検討いたします。
切削加工による試作品製作から、継続的なロット製作、射出成形への移行まで。
材料の特性を理解し、開発段階から製品の安定供給までを考える。
(株)アリスは、研究開発と生産現場の両方を支えるものづくりに取り組んでまいります。