POM樹脂の切削加工|精密治具・摺動部品のロット製作と継続供給
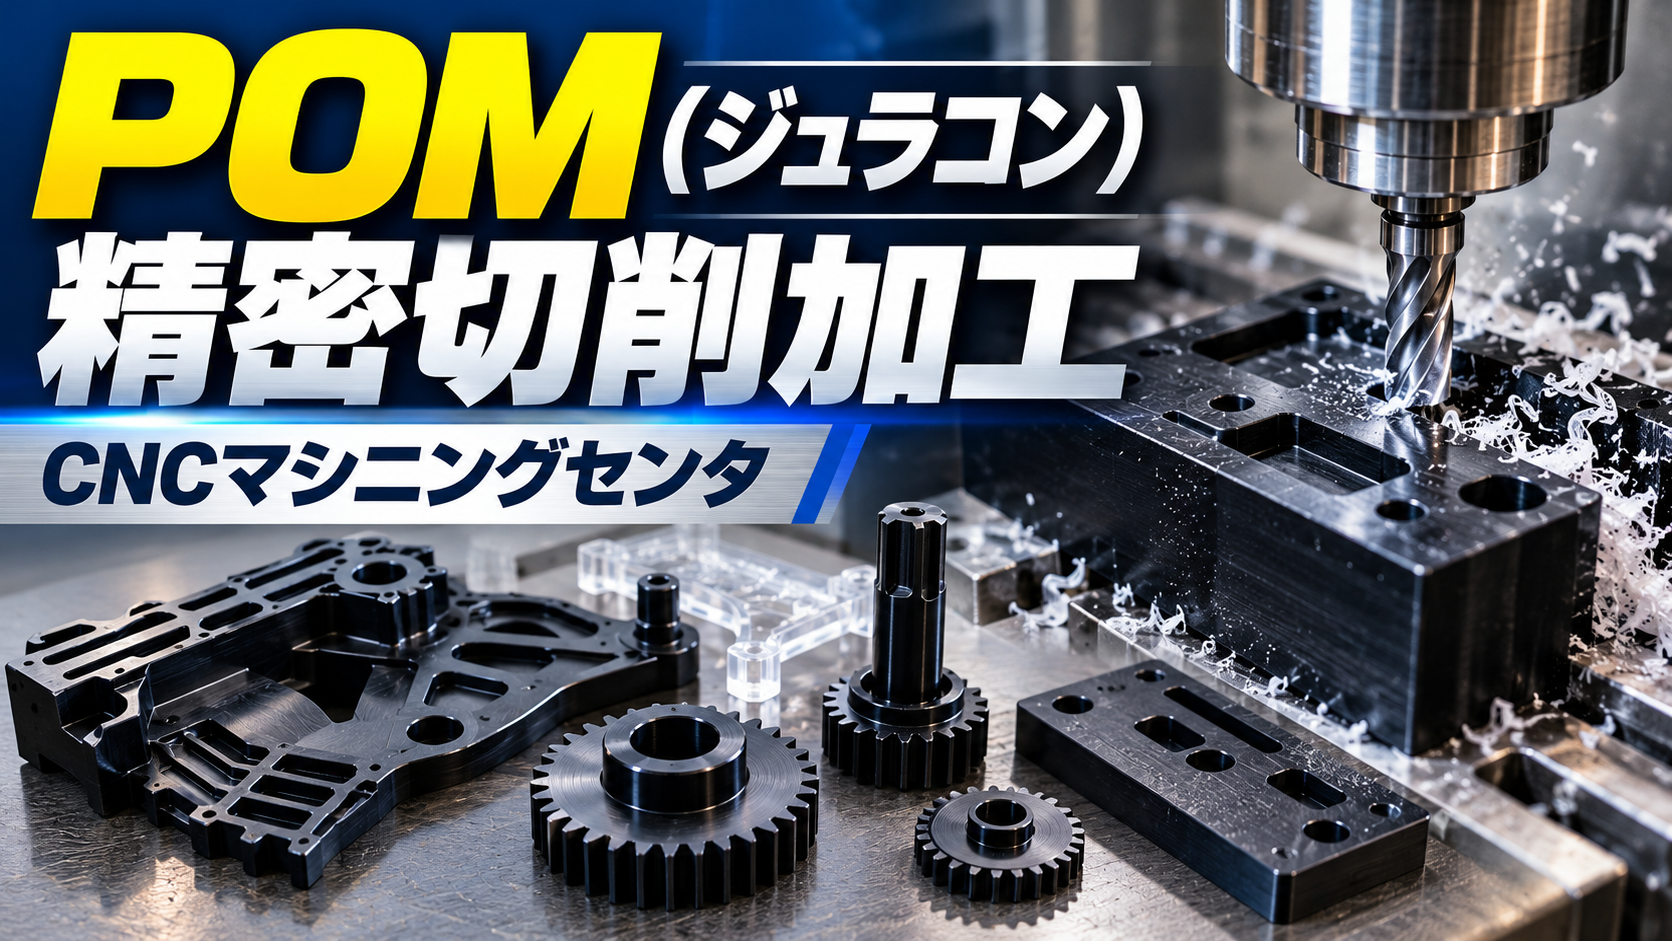
POM樹脂の特徴を活かした精密部品の製作
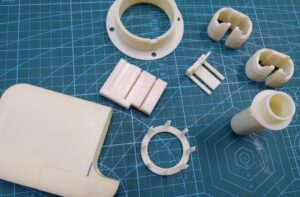
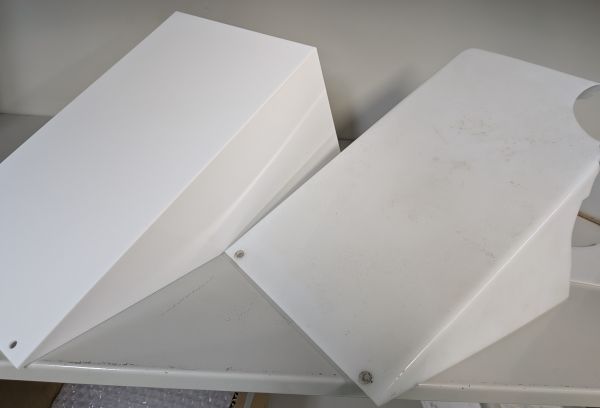
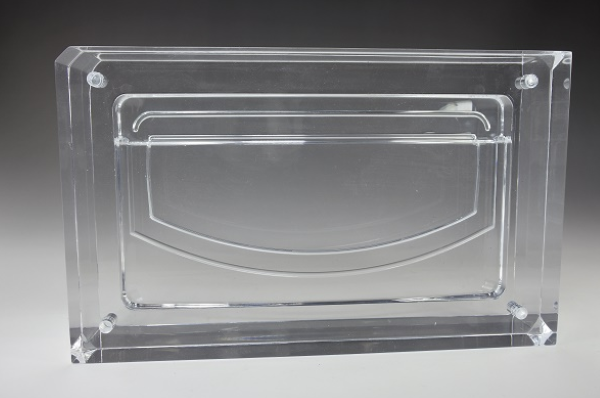
(株)アリスでは、POM(ポリアセタール)樹脂を使用した精密部品や各種治具、研究開発用試作品の切削加工に取り組んでいます。
POMは、機械的強度、剛性、摺動性、耐摩耗性などのバランスに優れたエンジニアリングプラスチックです。
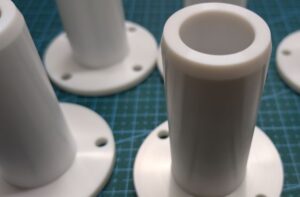
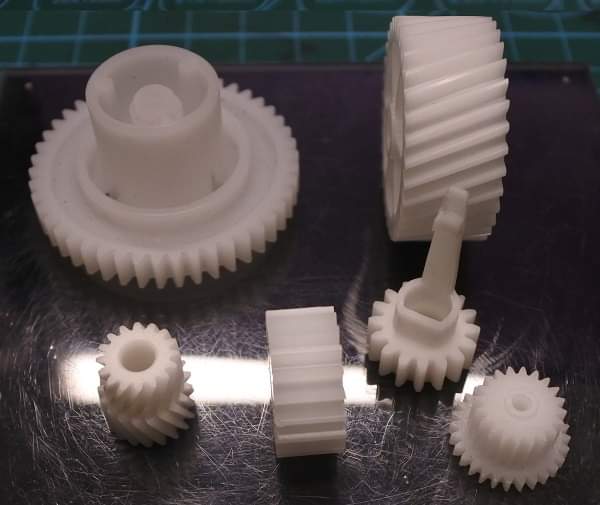
機械加工に適した材料として広く使用されており、歯車、ローラー、軸受、ガイド部品、位置決め治具など、さまざまな機械部品に採用されています。
また、吸水率が比較的低く、湿度による寸法変化が小さいことも特徴の一つです。
こうした性質から、一定の寸法精度や安定した機械的特性が求められる部品にも適しています。
ただし、加工しやすい材料だからといって、加工条件を考えなくてもよいわけではありません。
製品の形状、要求精度、使用環境、製作数量によって、適切な加工方法は変わります。
(株)アリスでは、POMの材料特性を理解し、使用目的に応じた切削加工を大切にしています。
POMの摺動性と耐摩耗性
POMが機械部品に使用される理由の一つが、優れた摺動特性です。
摺動とは、二つの部品が接触しながら相対的に滑る動きのことです。
機械装置では、部品同士が繰り返し接触する部分や、滑らかな動きが求められる部分があります。
例えば、ガイド部品、ローラー、ブッシュ、スライド部品などです。
POMは比較的摩擦係数が低く、こうした用途で利用されています。
また、耐摩耗性にも優れており、適切な条件で使用することで安定した動作が期待できます。
ただし、POMを使用すれば、すべての摺動部分で摩耗が少なくなるわけではありません。
摩耗の程度は、相手材料、接触圧力、滑り速度、温度、潤滑条件などによって変わります。
相手部品が金属なのか、樹脂なのか。
潤滑剤を使用するのか、無潤滑で使用するのか。
連続運転なのか、断続的な動作なのか。
こうした条件を考慮して、材料や部品形状を検討することが重要です。
POM-CとPOM-Hの違い
POMには、大きく分けてコポリマー(POM-C)とホモポリマー(POM-H)があります。
どちらもポリアセタール樹脂ですが、材料構造の違いによって特性が異なります。
一般的にPOM-Hは、POM-Cと比較して強度や剛性が高い傾向があります。
一方、POM-Cは熱的安定性や耐薬品性などの面で優れる特性を持っています。
また、丸棒などの素材では、材料の製造方法によって内部に微細な空隙が発生する場合があります。
特に、気密性や液密性が必要な部品では、素材の内部状態にも注意が必要です。
同じPOMという名称であっても、すべての材料を同じ条件で使用できるとは限りません。
そのため、図面にPOMと記載されている場合でも、必要に応じて材料の種類やグレードを確認することが大切です。
POM切削加工における寸法精度と変形対策
POMは切削加工に適した樹脂ですが、金属と比較すると熱膨張が大きく、剛性も低いため、加工中の変形に注意する必要があります。
例えば、薄肉形状や長い部品を加工する場合です。
材料を強く固定しすぎると、固定によって変形した状態で加工することがあります。
その場合、加工中は寸法が合っていても、固定を解除した後に形状が変化する可能性があります。
また、加工中に発生する熱によって、寸法や表面状態に影響が出る場合もあります。
そのため、製品形状に合わせた保持方法や切削条件の選定が重要です。
工具の切れ味、切削速度、送り条件、切込み量、切りくずの排出。
こうした条件を適切に設定することで、加工中の発熱や切削抵抗を抑えることにつながります。
さらに、加工によって材料内部の応力バランスが変化すると、加工後に反りや変形が発生する場合もあります。
特に大きな材料から多くの部分を削り取る場合には、加工工程を分けるなど、製品形状に応じた対応を検討する必要があります。
POM製治具のロット加工で重要になること
治具は、製造現場で製品を位置決めしたり、保持したり、作業を補助したりするために使用されます。
一品ものの専用治具もあれば、複数の設備や工程で同じ仕様の治具を使用する場合もあります。
(株)アリスでは、現在、各種治具を数百個単位で製作しています。
こうしたロット製作では、一個の治具を正確に製作するだけでなく、製作数量全体で品質を安定させることが重要になります。
例えば、穴の位置や寸法。
製品に接触する部分の形状。
組立時に基準となる面。
これらにばらつきがあると、治具を使用する工程で位置決めや作業性に影響することがあります。
そのため、加工工程の安定化と適切な寸法管理が必要です。
また、数百個単位の製作では、一個あたりの加工時間も重要になります。
加工方法や材料の保持方法を見直すことで、品質を維持しながら製作効率を改善できる場合があります。
こうした工程の工夫も、ロット加工を支える技術力の一つです。
数百個から数千個の継続製作にも対応
POM製の機械部品や治具には、一定数量を継続して使用するものがあります。
例えば、生産設備に組み込まれるガイド部品やローラー、繰り返し交換する治具部品などです。
一度製作した部品がなくなるたびに、新しい加工先を探すことは、お客様にとって負担になる場合があります。
また、製作先が変わることで、加工方法や品質管理の条件が変わる可能性もあります。
(株)アリスでは、こうした継続的な部品製作についても、積極的にご相談をお受けしたいと考えています。
例えば、一回の発注数量を300個、500個、1,000個などに設定し、在庫がなくなる前に次のロットをご発注いただく方法です。
製作数量や発注頻度、必要な納期などを事前に打ち合わせすることで、材料手配や加工計画を検討しやすくなります。
継続的なお取引を通じて、製作条件や品質管理の改善を積み重ねていくことも大切にしています。
切削加工と射出成形の使い分け
POMは、切削加工だけでなく射出成形にも使用される材料です。
研究開発の初期段階では、切削加工によって試作品を製作し、形状や機能を確認する方法があります。
切削加工であれば、金型を製作する前に部品を完成させ、実際の使用状態を確認することができます。
その後、設計や仕様が確定し、生産数量が増える場合には、射出成形への移行を検討することもできます。
ただし、切削加工と射出成形では、製品の寸法や形状に影響する要因が異なります。
射出成形では、樹脂の流動、冷却、成形収縮、ゲート位置、肉厚などを考慮する必要があります。
POMは結晶性樹脂であり、成形時の収縮や成形後の寸法変化にも注意が必要です。
また、切削加工品と射出成形品では、材料の製造履歴や成形条件によって機械的特性が異なる場合もあります。
そのため、切削加工で製作した試作品が良好であっても、射出成形品については別途評価することが重要です。
(株)アリスでは、切削加工による開発試作から、仕様確定後の射出成形による製作まで、製品の目的や数量に応じたものづくりに取り組んでいます。
POM樹脂の切削加工・治具製作・継続ロット生産は(株)アリスへ
(株)アリスでは、POMを使用した研究開発用試作品、精密機械部品、各種治具の製作についてご相談をお受けしています。
摺動性が求められるガイド部品やローラー。
寸法精度が重要な位置決め治具。
製造設備に組み込まれる樹脂製機械部品。
数百個から数千個単位のロット製作や、定期的に必要となる部品の継続製作。
こうした案件について、図面、材質、必要数量、要求精度、使用条件、希望納期などを確認し、製作方法やお見積りを検討いたします。
また、開発試作品の製作から射出成形への移行についても、製作数量や製品仕様に応じてご相談いただけます。
一品ものの試作品から、数百個単位の治具製作、数千個単位の継続生産まで。
(株)アリスは、材料の特性を理解し、品質と製作効率の両方を考えながら、研究開発から生産現場までを支えるものづくりに取り組んでまいります。