測定する場所が変われば、品質の判断も変わる
部品加工では、完成した製品の寸法を測定し、図面の要求を満たしているか確認します。
ノギス、マイクロメータ、ハイトゲージ、三次元測定機など、測定する対象や必要な精度に応じて、さまざまな測定器が使用されます。
しかし、測定器を使えば、必ず正しい品質判断ができるというわけではありません。
重要なのは、何を、どこで、どのような方法で測定するかということです。
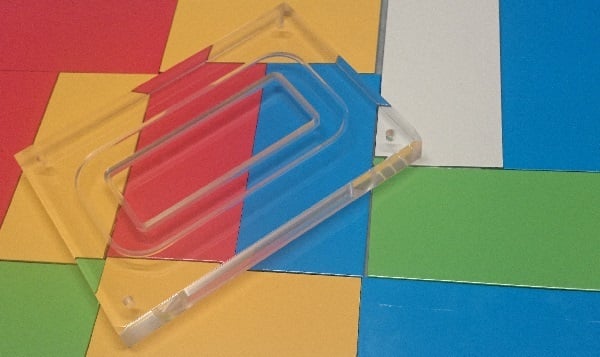
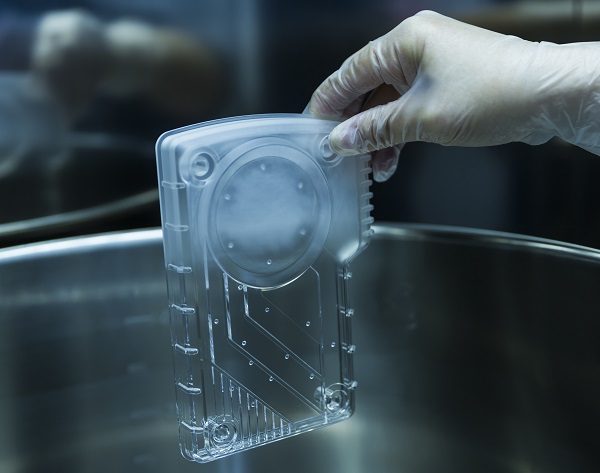
例えば、長い樹脂部品の幅を測定する場合、端部と中央部では寸法がわずかに異なることがあります。
加工時の変形や材料の内部応力、固定状態などによって、部品全体が完全に均一な形状になっているとは限らないからです。
一か所だけを測定して規格内であっても、別の位置では公差を外れている可能性があります。
また、穴の寸法を測定するときにも、入口付近と奥側で寸法が異なる場合があります。
穴の真円度や円筒度が要求される場合には、単純に一方向の直径を測定するだけでは十分とは限りません。
平面度や平行度、直角度などの幾何公差についても、それぞれの要求に適した測定方法が必要になります。
プラスチック加工では、測定時の温度や測定圧にも注意が必要です。
金属と比較して剛性が低い樹脂材料では、測定器を強く押し当てることで部品が変形し、測定値に影響することがあります。
また、温度による寸法変化が大きい材料では、加工直後の温度が高い状態と、室温になじんだ状態で寸法が異なる場合があります。
そのため、測定値を見るときには、測定した条件を理解することも大切です。
株式会社アリスでは、ものづくりにおいて、図面で指定された寸法や精度を実現することに加え、それを適切に確認することも重要だと考えています。
測定する目的が異なれば、必要な測定方法も変わります。
組み立てに必要な寸法を確認するのか、摺動する部分の形状を確認するのか、部品全体の変形を評価するのか。
確認したい機能や要求に応じて、測定する位置や方法を考える必要があります。
特に研究開発用の試作品では、単に寸法の合否を判断するだけでなく、設計変更や性能評価に必要な測定情報が求められることもあります。
測定結果は数字として表れます。
しかし、その数字が何を示しているのかを理解しなければ、正しい判断にはつながりません。
品質を確認するとは、測定器に表示された数字を見ることだけではなく、要求された機能や精度を適切な方法で確かめることです。
株式会社アリスは、加工する技術と確認する技術の両方を大切にしながら、一つひとつの部品づくりに向き合っています。